 محصولات را جستجو کنید
مرکز ماشینکاری عمودی ZN-V855
Cat:مرکز ماشینکاری عمودی
این سری از مرکز ماشینکاری در تک ستون A شکل، ساختار متحرک میز کار، استحکام بالای قطعات اصلی، وزن سبک قطعات متحرک، کاملاً مناسب با نیازهای کاربران اس...
جزئیات را ببینید
هنگامی که بدنههای آلومینیومی را ماشینکاری میکنید، هزاران سوراخ در هر شیفت سوراخ میکنید و یا یک سطح محکم نگه میدارید، یک ریل خط CNC 3 محوره مرکز ماشینکاری عمودی اغلب یک دستگاه جعبه راه را می زند. نتیجه گیری ساده است: راهنماهای خطی حرکات سریعتر، دقت موقعیتیابی بهتر و عملکرد طولانیمدت ثابتتری را ارائه میکنند. اما سقف صلبیت آنها به این معنی است که آنها انتخاب مناسبی برای زبری سنگین شمش های فولادی یا چدنی نیستند. این راهنما ساختار، مشخصات، معیارهای انتخاب، و مبادلات دنیای واقعی را تجزیه می کند.
یک مرکز ماشینکاری عمودی ریل CNC 3 محوره از سه محور خطی X، Y و Z با ریل های راهنمای خطی به جای راه های جعبه سخت شده استفاده می کند. دوک عمودی است، به این معنی که ابزار به سمت میز کار پایین می رود. بخش "خط ریل" به راهنماهای خطی چرخشی، معمولا از نوع غلتکی یا توپی اشاره دارد که ستون، میز و سر دوک را حمل می کند.
این تمایز اهمیت دارد زیرا راهنماهای خطی اصطکاک بسیار کمتری نسبت به راه های جعبه ای دارند. این اصطکاک کمتر امکان شتاب سریعتر، سرعت عبور سریعتر و درونیابی دقیقتر را فراهم میکند. یک VMC ریلی 3 محوره معمولی می تواند با سرعت 36 تا 48 متر در دقیقه سرعت بگیرد و دقت موقعیت یابی را در 0.005 میلی متر در یک مسیر 300 میلی متری حفظ کند. ماشین های جعبه ای معمولاً با سرعت 15 تا 24 متر در دقیقه سرعت می گیرند و برای میرایی به اصطکاک لغزش چسبنده تکیه می کنند.
برای حفاری با سرعت بالا، ضربه زدن و آسیاب سبک مواد غیر آهنی، طرح ریل خط انتخاب پیش فرض است. به عنوان مثال، ZNV850 بر اساس این اصل ساخته شده است و ماشینکاری با سرعت بالا در 3 محور را با ردپایی فشرده هدف قرار می دهد.
انتخاب بین راهنماهای خطی و راه های جعبه ای به این نیست که یکی از آنها به طور کلی بهتر باشد. این در مورد تطبیق نوع راهنما با حجم کار است. جدول زیر تفاوت های عملی را خلاصه می کند.
| مشخصه | راهنمای خطی (خط راه آهن) | باکس وی (ریل سخت) |
|---|---|---|
| ضریب اصطکاک | 0.002-0.005 | 0.05-0.15 |
| تراورس سریع | 36-60 متر در دقیقه | 15-30 متر در دقیقه |
| میرایی ارتعاش | پایین تر؛ به پیش بارگذاری متکی است | بالاتر؛ میرایی طبیعی |
| ظرفیت زبری سنگین | با رتبه بار راه آهن محدود شده است | عالی برای برش های عمیق |
| دقت در طول زمان | بسیار پایدار با روغن کاری مناسب | نیاز به تنظیم مکرر دارد |
| بهترین برای | آلومینیوم، حفاری، ضربه زدن، فرز با سرعت بالا | فولاد، چدن، زبر حفره سنگین |
اگر قطعات شما عمدتا آلومینیومی یا فولادی با دیواره نازک هستند و زمان چرخه شما به تغییرات سریع ابزار و حرکت سریع بین سوراخ ها بستگی دارد، خط ریل گزینه مناسبی است. اگر 5 میلی متر از یک بلوک فولادی 4140 را با آسیاب صورت 100 میلی متری جدا می کنید، روش های جعبه بهتر نگه می دارند و دوام بیشتری خواهند داشت.
"ماشین های ریلی خط ضعیف تر نیستند، آنها به طور متفاوتی قوی هستند. اشتباه این است که از آنها بخواهیم کاری را انجام دهند که هرگز برای آن طراحی نشده اند."
یک VMC 3 محوره ابزار را فقط در X، Y و Z حرکت می دهد. این بدان معناست که می تواند صورت های صاف، جیب ها، شکاف ها و پله ها را آسیاب کند. الگوهای سوراخ حفاری و ضربه بزنید؛ و قطرهای دقیق را سوراخ کرد. نمی تواند به طور همزمان ابزار را کج کند یا قطعه کار را بچرخاند، بنابراین نمی تواند سطوح پیچیده یا زیر برش هایی را در یک تنظیم ایجاد کند.
برای قطعات منشوری با ویژگیهای روی چند وجهی، به چند راهاندازی یا میز چرخشی محور چهارم نیاز دارید. اگر نقشه شما شامل پره های پروانه، پره های توربین یا حفره های عمیق سه بعدی است، یک ماشین 5 محوره ابزار مناسبی است. برای هر چیز دیگری - براکت ها، صفحات، محفظه ها، منیفولدها و پایه های قالب- یک VMC ریلی خط 3 محوره مقرون به صرفه ترین راه حل است.
برای درک اینکه ماشین چگونه یک چرخه را اجرا می کند، از جمله تغییرات ابزار و جریان خنک کننده، ببینید فرآیند کار یک مرکز ماشینکاری عمودی . آن مقاله توالی از شروع اسپیندل تا تخلیه قطعه را توضیح می دهد.
هنگام مقایسه VMC های ریلی خط 3 محوری، پنج ویژگی بیشتر تفاوت عملکرد را ایجاد می کنند: اندازه سفر، سرعت دوک، پیمایش سریع، زمان تعویض ابزار و کلاس پیش بارگذاری راهنما. جدول زیر محدوده های معمولی برای ماشین های سایز متوسط را فهرست می کند.
| مشخصات | سطح ورودی | سطح تولید |
|---|---|---|
| سفر X/Y/Z | 600 × 400 × 500 میلی متر | 1100 × 600 × 600 میلی متر |
| سرعت اسپیندل | 8000 دور در دقیقه | 12000-15000 دور در دقیقه |
| تراورس سریع | 30 متر در دقیقه | 48 متر در دقیقه |
| زمان تعویض ابزار | 3-5 ثانیه | 1.5-2.5 ثانیه |
| دقت موقعیت یابی | 0.008 ± میلی متر | 0.005 ± میلی متر |
| تکرارپذیری | 0.005 ± میلی متر | 0.003 ± میلی متر |
برای کار تولید، تعویض ابزار به اندازه اسپیندل اهمیت دارد. ماشینی مانند ZNL1270 با تعویض ابزار خودکار زمان برش را کاهش می دهد و تکرارپذیری را در طول مدت طولانی حفظ می کند. بررسی کنید که آیا ATC از یک بازوی مکانیکی یا یک درایو بادامک استفاده میکند یا خیر، و در حین نمایش، زمان ابزار به ابزار را با کرونومتر تأیید کنید.
VMC های 3 محوره ریل خطی به طور گسترده در قطعات خودرو، قطعات انرژی نو، قالب سازی و پردازش یاقوت کبود استفاده می شود. هر نرم افزار خواسته های متفاوتی را برای دستگاه ایجاد می کند.
اگر قطعات شما عمدتاً آلومینیومی یا مسی هستند، خط ریل تقریبا همیشه انتخاب مناسبی است. برای فولاد سخت شده بالاتر از 45 HRC، یک ماشین جعبه ای یا یک طرح هیبریدی را در نظر بگیرید.
خریداران اغلب روی سرعت اسپیندل تمرکز می کنند و سیستم راهنما، جرم ریخته گری و استراتژی جبران حرارتی را نادیده می گیرند. در اینجا رایج ترین اشتباهات و راه های جلوگیری از آنها آورده شده است.
هشدار: از خرید دستگاه ریل خطی برای زبری سنگین فولاد یا چدن خودداری کنید. ریل ها پیش از موعد فرسوده می شوند و دقت آن در عرض 12 تا 18 ماه کاهش می یابد.
اطلاعات: کلاس پیش بارگذاری راهنمای خطی را بررسی کنید. برای کار با دقت بالا، از پیش بارگیری 0.02C تا 0.05C استفاده کنید. برای آسیاب عمومی، 0.05C تا 0.1C قابل قبول است.
موفقیت: برش آزمایشی روی مواد واقعی خود را بخواهید. سطح و قطر سوراخ را در ابتدا و انتهای یک دویدن 4 ساعته اندازه گیری کنید. این چیزی بیش از یک برگه مشخصات به شما می گوید.
برای کار با دقت بالا، ماشینی مانند ZNL1160 یک پایه سفت و سخت را با راهنماهای خطی دقیق و یک دوک با جبران حرارتی جفت می کند. برای کاربردهایی طراحی شده است که تکرارپذیری 0.005 میلی متر اختیاری نیست.
یک مرکز ماشینکاری عمودی ریل 3 محوره CNC ابزار مناسبی است که سرعت، دقت، و پرداخت سطح بیشتر از نیروی برش بی رحم باشد. در آلومینیوم، حفاری، ضربه زدن، و آسیاب سبک برتری دارد. با زبری فولاد سنگین مبارزه می کند. قبل از خرید، پیش بارگذاری راهنما، پیمایش سریع، زمان تعویض ابزار و جرم ریخته گری را تأیید کنید. دستگاه را روی مواد خود تست کنید. اگر نتایج در پایان یک دوره طولانی باقی بماند، دستگاهی پیدا کردهاید که هزینههای خود را پرداخت میکند.

این سری از مرکز ماشینکاری در تک ستون A شکل، ساختار متحرک میز کار، استحکام بالای قطعات اصلی، وزن سبک قطعات متحرک، کاملاً مناسب با نیازهای کاربران اس...
جزئیات را ببینید
این سری از مرکز ماشینکاری در تک ستون A شکل، ساختار متحرک میز کار، استحکام بالای قطعات اصلی، وزن سبک قطعات متحرک، کاملاً مناسب با نیازهای کاربران اس...
جزئیات را ببینید
این سری از مرکز ماشینکاری در تک ستون A شکل، ساختار متحرک میز کار، استحکام بالای قطعات اصلی، وزن سبک قطعات متحرک، کاملاً مناسب با نیازهای کاربران اس...
جزئیات را ببینید
طرح از طرح ساختار T مثبت استفاده می کند، میز به جلو و عقب حرکت می کند (محور Z)، هد استوک به سمت بالا و پایین حرکت می کند (محور Y) و ستون به سمت چپ ...
جزئیات را ببینید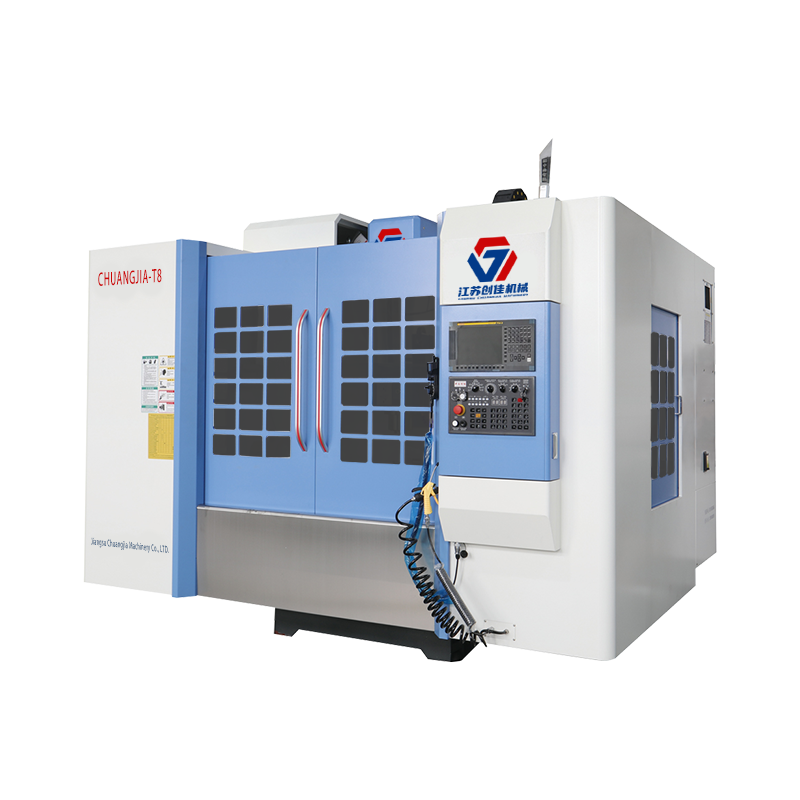
مرکز حفاری و ضربه زدن ZNT8 دارای عملکرد آسان، قابل اطمینان بالا، عملکرد بسیار بالا است، که در صنعت عمومی، سخت افزار، تجهیزات پزشکی و سایر صنایع در ...
جزئیات را ببینید
سطح پشتیبانی از سه محور این سری از مرکز ماشینکاری از راهنمای خطی غلتکی سنگین استفاده میکند که نگهداری آسان، مقاومت اصطکاک کم، پاسخ سریع قطعات متحر...
جزئیات را ببینید
ماشین ابزار دقیق برای سنگ زنی دقیق مواد مختلف فلزی مانند صفحه، پله و شکل خاص است و به طور خاص در خودروسازی، الکترونیک، تجهیزات پزشکی، ماشین آلات دق...
جزئیات را ببینید
سیستم به یک پایه دنده عمودی و افقی، گشتاور خروجی زیاد است، لی برش قوی است. پس از بستن، صفحه فوقانی و صفحه جانبی را می توان همزمان پردازش کرد، که کا...
جزئیات را ببینید
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
